Shandong Taixing Advanced Material Co., Ltd.
Berriak

Zein da gehieneko aluminio hidroxidoaren kantitatea gehitzen zaio epoxi erretxinari?

2026-03-25 0 Utzi mezu bat

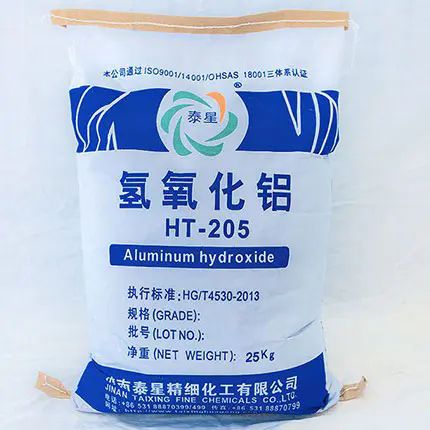
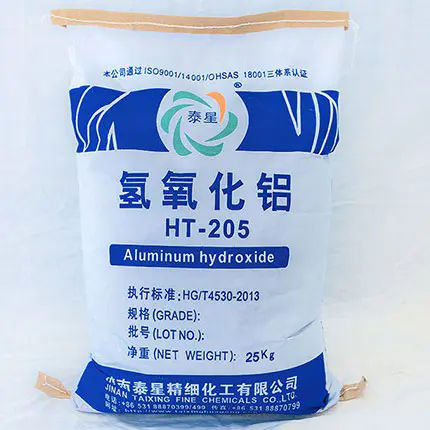
Halogenorik gabeko suaren aurkako, ke baxuko eta ez-toxikoen eta epoxi erretxinaren isolamenduaren betegarriaren teknologia nagusien munduan, aluminio hidroxidoa (ATH) suaren aurkako betegarri inorganikorik hobetsi bihurtu da zigilatzeko, galdaketa elektronikoan, kobrez estalitako laminatuetan, material konposatuetan, isolamendu-osagaietan eta suaren atzerapenaren beste abantaila batzuengatik eta suaren atzerapenaren beste abantaila batzuengatik. kentzea, isolamendu elektrikoa eta prozesatzeko erraztasuna. Formularen garapenean mundu mailako material enpresek planteatzen duten oinarrizko galdera nagusiena hau da: Zein da gehienezko zenbatekoaaluminio hidroxidoaepoxi erretxina sistemetan gehitu daiteke?


Ⅰ.Ondorio nagusia: erretxina epoxiko aluminio hidroxidoaren gehigarriaren tartea

Nahasketa, espuma kentzea, isurketa/galdaketa/konformazio normalak betetzen dituzten industria-ekoizpen-baldintzetan, eta sendatu ondoren pitzatzen edo zuritzen ez diren eta errendimendu mekanikoen eta isolamenduaren estandarrak betetzen dituztenak:

1. Aluminio hidroxido konbentzionala aldatu gabekoa: gehigarri praktikoaren gehienezko zenbatekoa % 50 -% 65 pisua da (masa-frakzioa);

2. Silano/titanato aldaketa + partikulen tamaina sailkatutako aluminio hidroxidoa: gehigarrien gehienezko kopuru praktikoa % 70-82 pisura irits daiteke;

3. Laborategiko muturreko optimizazio sistema: goiko muga teorikoa %85 pisura hurbil daiteke, baina prozesu berezietarako soilik da aplikagarria eta ez du egonkortasunik eskala handiko ekoizpenerako.


Besterik gabe: formula arrunta ≤ % 65; Formula aldatu eta optimizatua %70 -%82; Muturreko formulak ez du %85a gainditzen. Hau da epoxi aluminio hidroxidoko sistemen gehigarri seguru, egonkorra eta masiboki ekoitzitako muga mundu mailan aitortua.


Aluminum Hydroxide


Ⅱ.Gehien gehikuntza-kopurua zehazten duten lau gako-murrizketak

Zenbat eta aluminio hidroxido kopuru handiagoa gehitu, orduan eta hobeto. Goiko muga haustea zuzenean sistemaren hondatzea, prozesatzeko hutsegitea eta errendimendua hondatzea ekarriko du. Lau muga nagusiek "gehienezko marra gorri gehigarria" definitzen dute.

1. Biskositate-murriztapena: prozesatzeko jariakortasunaren goi-muga absolutua

Epoxi erretxinak berak oinarrizko biskositate jakin bat du, eta hauts ez-organiko gisa, zenbat eta aluminio hidroxido kopuru handiagoa gehitu, sistemaren biskositatearen hazkunde esponentziala.

-%65etik gora: sistema likatsu bihurtzen da, zaila da irabiatzen, eta ezin dira burbuilak kanporatu;

-% 75etik gora: autonivelatzeko, isurtzeko eta galdaketarako gaitasunak galtzea, ezin da automatizatu banaketara, hutsean zigilatzea eta moldeak osatzera egokitu;

-%82 baino gehiago: Erretxinak ezin du betegarriaren gainazala guztiz busti, eta ondorioz "hauts lehorra eta aglomerazio lehorra" sortzen da, prozesagarritasuna erabat galduz.


Biskositatea gehigarri kopuru maximoa zehazten duen lehen atalasea da eta elektronika, elektrikoa eta material konposatuen industria globalean masa-ekoizpenerako kontrol-adierazlea ere bada.


2. Errendimendu mekanikoen murriztapenak: Orekatu indarra eta gogortasunaren arteko muga

Aluminio hidroxidoapartikula ez-organiko zurruna da, eta gehiegizko gehitzeak epoxi erretxina gurutzatutako sarea kaltetu dezake, ondorioz:

- Talkaren indarra eta hausturako luzapena nabarmen gutxitu dira, materiala hauskorra eta pitzadurarako joera bihurtuz;

-Itsatsi-indarra gutxitzen da, eta substratuarekin eta osagaiekin lotura-indarra ez da nahikoa;

-Sorte termikoaren pean dilatazio-koefizientea desegokitzea, deformazioa eta askatzearen ondorioz.


Orekatze puntu optimo industriala: UL94 V-0 suaren atzerapena betetzen duen premisaren arabera, gehigarri kopurua % 55-70ean kontrolatu behar da, eta horrek suaren erresistentzia, indarra, gogortasuna eta dimentsio-egonkortasuna orekatu ditzake.


3. Interfazearen bateragarritasun-murrizketa: sakabanaketa eta bustitzearen azpiko logika

Aluminio hidroxido aldatu gabeko hidroxilo-talde anitz ditu bere gainazalean, polaritate handia eta epoxi erretxinarekin bateragarritasun eskasa. Gehigarritasun handiarekin, joera du:

-Bigarren mailako elkarretaratzea eratu, barne akatsak eraginez;

-Betegarriaren eta erretxinaren interfazearen arteko lotura indarra ahula da eta estresa kontzentratzen da;

-Ondutako materialaren isolamendu-errendimendua eta tentsio-erresistentzia gutxitzen dira.


Silano-akoplamendu-agenteekin aldatuz eta super-dispersanteekin estalduraz, interfazialaren bateragarritasuna nabarmen hobetu daiteke, gehigarrien gehienezko kopurua %65etik %70era -%82ra handituz.


4. Prozesuaren mugak: Moldeatze prozesu desberdinetarako gehiketaren goiko mugan dauden aldeak

Formula berdina duten prozesu desberdinetarako gehikuntza-kopurua guztiz desberdina da, hau da, masa-ekoizpen globalerako jarraitu beharreko prozesua egokitzeko printzipioa:

-Hutsean zigilatzea/infusio elektronikoa: jariakortasun-eskakizun handiak, %60-%70eko goiko muga;

-Molden galdaketa/osagai elektrikoak: biskositatea murrizteko berotu daiteke, %70-%78ko goiko mugarekin;

-Molded/Mass Molded Plastics (BMC/DMC): ebakidura handiko moldaketa, goiko muga %75 -%82;

-Geruza meheko itsasgarri/lotura-agentea: biskositate baxua eta infiltrazio handia behar du, %40-%55eko goiko mugarekin.


Ⅲ.Nola gainditu muga: gehitu gehigarrien gehienezko zenbatekoa % 65etik % 80ra.


Suaren erresistentzia handiko, CTI balio handiko, isolamendu handiko eta kostu baxuaren eskariari aurre eginez, goi mailako merkatu globalean, lau baliabide teknologiko nagusi erabil daitezke gehitutako aluminio hidroxidoaren kopurua segurtasunez handitzeko, sistemaren egonkortasuna mantenduz.

1. Betegarrien gainazala aldatzea: Interfazeen ingeniaritza da muina

Aluminio hidroxidoaren in situ estaldura silano akoplamendu-agentea (KH550/KH560/KH570), titanatoa, aluminatoa eta polimero hiperadarkatua erabiliz:

-Azaleko polaritatea murriztea eta partikulen arteko hidrogeno-lotura-indarrak gutxitzea;

-Matrize epoxikoarekin bateragarritasuna eta hezegarritasuna hobetzea;

-Aglomerazioa murriztea eta biskositatea handitzea murriztea betetzeko baldintza handietan.

Aldatu ondoren, biskositatea % 30 -% 60 murriztu daiteke gehigarri kopuru berean, eta betetzeko leiho altua zuzenean ireki daiteke.


2. Partikulen tamaina anitzeko kalifikazioa: bilketa estuak erretxinaren eskaria murrizten du

Enbalaje estuaren teoriaren arabera, partikula tamaina handiko, partikula ertaineko eta partikula txikiko (adibidez, 40 μ m + 8 μ m + 1,5 μ m) konbinazioa erabiltzen da:

-Partikula-hutsune handiak partikula txikiz bete, porositatea murrizteko;

-Erretxin bilgarri kopurua murriztea eta fluidotasuna hobetu solido eduki beraren pean;

-Gehitze kopuru handiagoa, biskositate txikiagoa eta dentsitate handiagoa lortu.

Kalifikazioen optimizazioa gehigarri kopurua handitzeko irtenbiderik errentagarriena eta eraginkorrena da.


3. Biskositate baxuko epoxi-sistema konposatzea: matrizetik biskositatea murriztea

-Hautatu pisu molekular baxuko epoxi, epoxi zikloalifatikoa eta epoxi alifatikoa;

-Diluante aktibo konposatua (COVrik gabekoa, ontzean parte hartzen du, ez du migratzen);

-Likatasun baxuko ontze-agenteekin (polieteramina, anhidrido eraldatua).

Matrizearen biskositatea zenbat eta txikiagoa izan, orduan eta indartsuagoa izango da aluminio hidroxidoa sartzeko gaitasuna, eta gehigarrien gehienezko kopurua % 8 -% 15 handitu daiteke.


4. Gehigarri eraginkorrak eta prozesua indartzea: erreologiaren eta barreiatzearen berme bikoitza

-Agente hezetzaile eta sakabanaketa eraginkorrak gehitzea: aglomerazioa hautsi eta erresistentzia interfacial murriztea;

-Gehigarri erreologiko zehatzak: zizaila mehetzea, asentamenduaren aurkako estatikoa eta fluxu handia eraikuntzan zehar lortu;

-Abiadura handiko sakabanaketa hutsean/hiru erroiluen artezketa: betegarriaren despolimerizazio osoa eta sakabanaketa uniformea ​​ziurtatu eta hauts lehorren aglomerazioa saihestu.


Ⅳ.Industrializaziorako gomendatutako gehigarri kopurua eszenatokiaren arabera (estandar globala)

Elektronika eta elektrizitate, energia berriaren, trenbideen garraioaren eta eraikuntzako material konposatuen benetako ziurtagirian eta ekoizpen masiboko esperientzian oinarrituta, eman kantitatea gehitzeko jarraibide praktikoenak:

1. Potting itsasgarri elektronikoa (energia-hornidura/kontrolagailua/sentsorea): % 50 -% 65, V-0 suaren atzerapena, biskositate baxua, isolamendu handia;

2. Galdaketa elektrikoa / isolatzaileak / etengailuaren osagaiak: % 65 -% 78, CTI handia, suaren erresistentzia handia, erresistentzia mekaniko handia;

3. Kobrez estalitako laminatua/isolamendu taula: % 55 -% 70, ke baxua, bero erresistentzia handia, tamaina egonkortasuna;

4. BMC/DMC moldatutako piezak: % 70 -% 82, betegarri handia, kostu baxua, konformazio handia;

5. Suaren aurkako itsasgarri / zigilatzailea: % 40 -% 55, lotura indarra eta suaren erresistentzia orekatuz.


Ⅴ. Gehiegizko gehitzearen arrisku tipikoak (saihestu egin behar dira)

Enpresek itsu-itsuan gehigarri-maila altuak bilatzen dituztenean kostuak murrizteko edo suaren erresistentzia hobetzeko, arazo itzulezinak sor daitezke goiko muga gainditu ondoren:

-Likatasun-leherketa, ezin isuri, esparra kendu edo eratu;

-Pitzadura, deformazioa, hauskortasun handia eta ondutako materialaren ziklo hotzaren eta beroaren ondoriozko hutsegiteak;

-Interfaze-akats asko daude, eta ondorioz isolamenduaren errendimendua eta tentsio-erresistentzia nabarmen murrizten dira;

-Betegarrien askapena eta estratifikazioa, biltegiratze egonkortasun eskasa;

-Errendimendu-tasa baxua, ezin da ziurtagiri globalak gainditu, hala nola UL, IEC, RoHS, etab.

Segurtasun abisua: zenbatekoaaluminio hidroxidoagehitutako errendimendu oreka bilatu beharko luke muturreko balioak baino.


Ⅵ.Diseinatzeko betetze altuko formularen logika merkatu globalerako

Halogenorik gabeko ingurumena babesteko, suaren erresistentzia handiko, fidagarritasun handiko eta kostu baxuko bezeroen eskaerei erantzuteko, formula optimoak printzipio hauek jarraitzen ditu:

1. Ezarri beheko muga suaren aurkako mailaren arabera: UL94 V-0 normalean ≥% 50 behar du;

2. Ezarri goiko muga prozesatzeko teknologiaren arabera: zigilatzea ≤% 70, moldatzea ≤% 82;

3. Goiko muga handitzea eraldatutako gradazioarekin: Aldaketa+graduazioak gehigarri kopurua %10 -%15 handitu dezake;

4. Zehaztu azken emaitza errendimendu proben bidez: biskositatea, inpaktua, atxikimendua, isolamendua eta ziklo termikoa pasatzen dira.


Ondorioa

Epoxi erretxinari gehitutako aluminio hidroxidoaren gehienezko kantitatea materialen, formulazioen, prozesuen eta propietateen efektu konbinatuen emaitza da. Ohiko sistemaren goiko muga praktikoa % 65ekoa da, eta optimizazio sistema aldatua % 70 - % 82ra egon daitekeen bitartean, muturreko balio teorikoa % 85etik gorakoa izan daitekeelarik.


Gainazalaren aldaketaren bidez, partikulen tamainaren kalifikazioa, biskositate baxuko matrizea, gehigarrien optimizazioa eta prozesua indartzea, betegarri handia, suaren atzerapen handia eta isolamendu handia lor daitezke prozesagarritasuna eta propietate mekanikoak uko egin gabe, ezin hobeto egokituz elektronika globalaren, energia berriaren, elektrikoaren, trenbideen garraioaren eta beste alor batzuen estandar zorrotzetara eta ingurumen-eskakizunetara. Hau da material-enpresentzako oinarrizko bide teknologikoa produktuen lehiakortasuna hobetzeko eta nazioarteko merkatuak zabaltzeko.

Lotutako Albisteak
Utzi mezu bat
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu